

16.11.2026
Заказчик видит готовое изделие — ровные грани, маркировку, аккуратные штабеля на складе готовой продукции. Но за этой картинкой скрывается производственный процесс, от которого зависят прочность и долговечность конструкции. Одно и то же кольцо или плита перекрытия, сделанные по разным технологиям, служат по-разному.
ЖБИ — не просто «бетон в форме». Это результат точного расчета рецептуры, подготовки армокаркаса, уплотнения смеси и правильного твердения. Нарушение любого из этапов оборачивается дефектами: отклонениями геометрии, трещинами, обнажением арматуры, снижением морозостойкости.
В этой статье покажем производство ЖБИ изнутри: шаг за шагом, от подготовки формы до контроля готового изделия. Без учебников и общих фраз — только то, что реально происходит на заводе.
На заводе «Бетон38» выпускают широкий ассортимент железобетонных изделий. Разберем четыре самые востребованные позиции — с их назначением и требованиями к качеству.
Дорожные и тротуарные камни, которые отделяют проезжую часть от тротуара, газона или обочины. Испытывают постоянные нагрузки от транспорта, перепады температур, контакт с влагой и противогололедными реагентами. Требуют высокой морозостойкости (не ниже F200) и прочности на сжатие.
Элементы колодцев, септиков, ливневой канализации. Работают в постоянном контакте с водой и грунтом, испытывают давление грунта снаружи и воды изнутри. Критичны водонепроницаемость (не ниже W6) и морозостойкость (не ниже F200). Геометрия колец должна быть точной, иначе швы между кольцами не герметизируются.
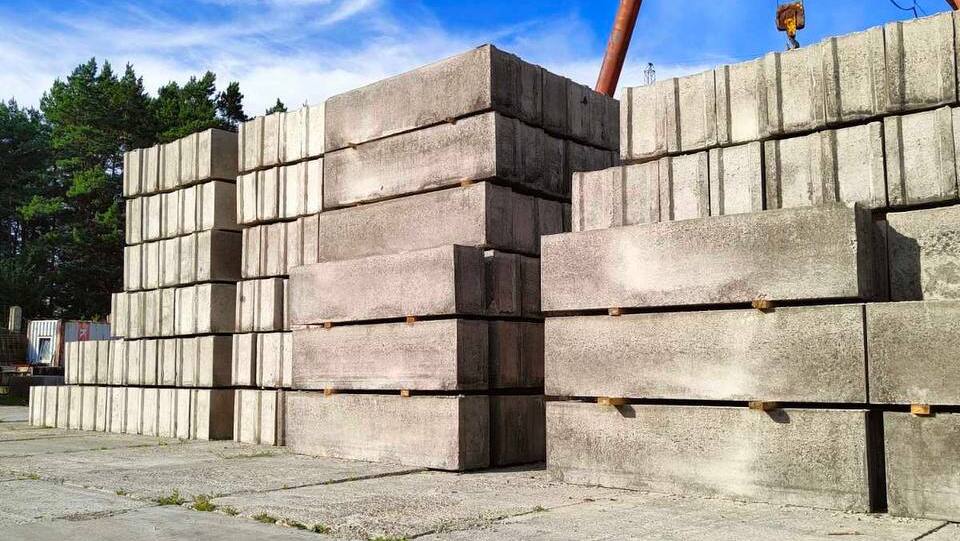
Фундаментные блоки сплошного сечения для устройства ленточных и столбчатых фундаментов, стен подвалов, технических подполий. Несут нагрузку от здания, контактируют с грунтом и влагой. Требуют высокой прочности (не ниже М200), морозостойкости (не ниже F150) и точной геометрии — отклонения более 5 мм по длине или высоте делают кладку невозможной.
Это ключевые железобетонные элементы для устройства смотровых, водопроводных, канализационных и кабельных колодцев.
Обе серии работают в агрессивной влажной среде и под землей, поэтому требуют плотного бетона с высокой морозостойкостью (не ниже F200) и водонепроницаемостью (от W4 до W8).

Качество ЖБИ закладывается задолго до того, как бетонная смесь попадет в форму. Первый этап — подготовка самой формы и арматурного каркаса. Ошибки на этой стадии исправить потом невозможно: дефекты «отпечатаются» на готовом изделие и останутся в нем навсегда.
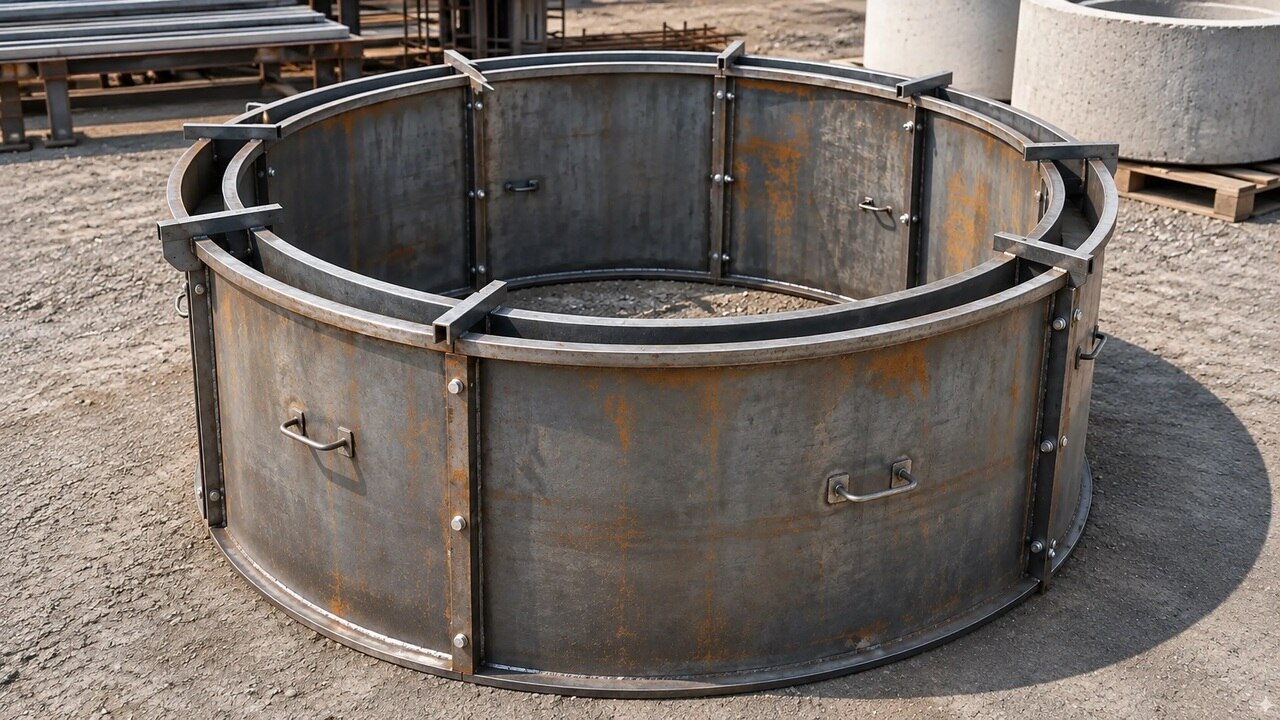
Это металлическая конструкция, которая задает геометрию будущего изделия. Формы изготавливают из листовой стали толщиной от 3 до 10 мм в зависимости от типа изделия и нагрузок при распалубке. К форме предъявляют три жестких требования:
Перед каждым циклом форму очищают от остатков бетона, осматривают на предмет повреждений и наносят разделительную смазку. Смазка предотвращает сцепление бетона с металлом и позволяет извлечь изделие без сколов и задиров. Если смазку не нанести или нанести неравномерно, при распалубке верхний слой бетона «потянется» за формой — на изделии останутся раковины и оголенный заполнитель.
Это стальной скелет изделия, который воспринимает растягивающие нагрузки. Каркас изготавливают из арматурной стали класса А400 и выше, сваривают или вяжут по чертежам. Перед установкой в форму проверяют:
Толщина бетона между арматурой и поверхностью изделия — один из главных параметров долговечности. Для большинства ЖБИ защитный слой составляет 20-30 мм, для изделий в агрессивной среде — до 50 мм. Если защитный слой тоньше нормы, морозостойкость и водонепроницаемость изделия резко падают. О том, как дефекты защитного слоя влияют на срок службы ЖБИ, мы подробно разбирали в статье о дефектах железобетонных изделий.
Форма подготовлена, армокаркас установлен. Следующий этап — бетонная смесь. Ее качество определяет прочность, плотность и долговечность готового изделия. На заводе этот процесс состоит из трех стадий: подбор рецептуры, приготовление и укладка.
Для каждого вида ЖБИ лаборатория подбирает состав бетона с нужными характеристиками. Марка по прочности, морозостойкость, водонепроницаемость — все это закладывается на этапе рецептуры. Например, для плит перекрытия нужен бетон класса В22,5-В25, способный выдерживать изгибающие нагрузки. Для колодезных колец и плит ПН/ПП акцент на водонепроницаемость и морозостойкость. Для бордюров — на прочность и стойкость к истиранию. Если рецептура подобрана неправильно, изделие не будет соответствовать требованиям эксплуатации, какие бы качественные материалы ни использовались.
На заводе компоненты дозируются автоматически: цемент, песок, щебень, вода и химические добавки подаются в бетоносмеситель в строгой пропорции. Точность дозирования критична — отклонение на 5-10 кг воды или цемента на кубометр смеси способно изменить марку бетона на один-два класса. Химические добавки — пластификаторы, воздухововлекающие, противоморозные — вводятся на финальной стадии замеса. О том, как добавки меняют свойства бетона и какие ошибки возникают при их использовании, мы подробно разбирали в статье о пластификаторах.
Готовую смесь подают в форму. В зависимости от типа изделия используют два способа:
Сразу после укладки форму устанавливают на виброплощадку или вставляют глубинный вибратор в смесь. Вибрация выгоняет воздушные пузырьки из бетона, заставляет частицы цемента, песка и щебня плотнее прилегать друг к другу. Без вибрирования в бетоне остаются воздушные раковины — каждая из них становится очагом разрушения при замерзании воды. Вибрирование повышает плотность бетона на 5-10%, а вместе с ней растут прочность, водонепроницаемость и морозостойкость.
Режим вибрирования подбирают под конкретное изделие: частота, амплитуда и длительность зависят от объема смеси, густоты армирования и типа формы. Недостаточное вибрирование оставляет раковины. Избыточное — вызывает расслоение смеси, когда тяжелый щебень оседает на дно формы, а цементное молочко поднимается к поверхности. Оба дефекта снижают несущую способность изделия.

После укладки и уплотнения смеси изделие должно набрать прочность. Бетон не сохнет в привычном смысле слова — он твердеет в результате химической реакции гидратации цемента. Для этой реакции нужны два условия: вода и время. Если влага испарится раньше, чем завершится гидратация, бетон не наберет проектную прочность и будет рыхлым.
На заводе используют три способа твердения: естественное выдерживание, пропарку и автоклавную обработку.
Форму с изделием оставляют в цехе или на открытой площадке при температуре не ниже +5 °С. Бетон набирает прочность медленно: 70% проектной марки — за 7 суток, 100% — за 28 суток. Этот способ подходит для изделий, которые не требуют срочной отгрузки, или для производства в теплое время года. Минус — форма занята на весь период твердения, и оборот оснастки снижается.
Форму с изделием помещают в пропарочную камеру, где поддерживают температуру +60…+90 °С и влажность 90-100%. При повышенной температуре гидратация цемента ускоряется в несколько раз. За 8-12 часов пропарки бетон набирает 70-80% проектной прочности — этого достаточно для распалубки и дальнейшей обработки. Пропарку используют для массовых изделий: плит перекрытия, блоков ФБС, колец. Это позволяет запускать формы в повторный оборот уже на следующий день и резко увеличивает производительность завода.
Изделие выдерживают в автоклаве — герметичной камере с температурой +175…+200 °С и давлением 8-12 атмосфер. При таких условиях прочность набирается за 10-12 часов, а структура бетона становится максимально плотной. Автоклавную обработку применяют для изделий с особыми требованиями к прочности и водонепроницаемости: элементы гидротехнических сооружений, напорные трубы, спецконструкции. На обычном производстве ЖБИ автоклав используют редко — это дорогое оборудование, оправданное только для специализированных задач.
Естественное твердение дает более равномерный набор прочности, но требует времени. Пропарка ускоряет процесс, но при нарушении режима (слишком быстрый нагрев, недостаточная влажность) верхний слой бетона может пересохнуть и покрыться микротрещинами. Поэтому в пропарочных камерах строго контролируют скорость подъема температуры, выдержку и скорость охлаждения. Резкий перепад температур при распалубке тоже опасен: если горячее изделие вынести на мороз, поверхностный слой трескается.
Бетон набрал достаточную прочность, и изделие пора извлекать из формы. Этот этап кажется простым — раскрутить замки, снять борта, извлечь изделие. Но именно здесь чаще всего возникают дефекты, которые потом не подлежат исправлению.
Для изделий без пропарки минимальная прочность перед распалубкой составляет 70% проектной — обычно это 21-28 суток естественного твердения. Для изделий после пропарочной камеры достаточно 70-80% прочности, которые набираются за 8-12 часов. Если распалубить раньше срока, бетон может деформироваться под собственным весом, на поверхности появятся сколы и трещины, края изделия «поплывут».
Замки формы раскручивают или открывают в определенной последовательности, чтобы изделие не заклинило и не треснуло. Борта снимают плавно, без рывков и ударов. Изделие извлекают с помощью грузоподъемных механизмов — крана или траверсы. Строповку выполняют за монтажные петли, предусмотренные в армокаркасе. Если тянуть под углом или за один край, плита или кольцо треснет в зоне строповки.
Сразу после распалубки технолог осматривает изделие на предмет видимых повреждений. ЖБИ с критическими дефектами бракуют. Незначительные изъяны — мелкие сколы, отдельные раковины глубиной до 3 мм — допускается отремонтировать ремонтным составом, если это разрешено нормативами для данного вида изделия.
После визуального осмотра изделие проходит лабораторную приемку. Проверяют:
Изделие, прошедшее все проверки, получает маркировку. На нее наносят: наименование изделия, дату производства, номер партии, марку бетона, класс прочности, морозостойкость, водонепроницаемость, массу. Без маркировки невозможно отследить происхождение изделия и подтвердить его характеристики при приемке на объекте.
Готовые изделия укладывают на склад штабелями на деревянные прокладки. Прокладки размещают строго под монтажными петлями или в точках опирания, указанных в чертежах. Если плиту перекрытия положить на неровное основание или без прокладок, она треснет под собственным весом еще до отгрузки заказчику. Высота штабеля ограничена нормативами — обычно не более 2,5 м для плит и не более 6 рядов для блоков ФБС.
Изделие, прошедшее все этапы контроля, получает штамп отдела технического контроля и паспорт качества. Только после этого оно считается готовой продукцией и может быть отгружено покупателю.

Шаги производства ЖБИ — подготовка формы, укладка смеси, твердение, распалубка — одинаковы для любого изделия. Различается то, как эти шаги организованы во времени и пространстве. В промышленности используют три основные технологии: поточно-агрегатную, стендовую и конвейерную.
Формы с изделиями перемещаются по цеху от одного поста к другому. На каждом посту выполняют одну операцию: на первом — укладывают армокаркас и бетонную смесь, на втором — уплотняют вибрированием, на третьем — пропаривают, на четвертом — распалубляют. Формы перемещаются краном, рельсовыми тележками или рольгангами.
Этот метод подходит для серийного и крупносерийного производства плит перекрытия, блоков ФБС, колец. Он позволяет загрузить каждый пост узкой операцией, сократить время простоя форм и увеличить выпуск продукции. Минус — нужны значительные площади под цех и парк форм, а перемещение тяжелых форм создает риск повреждения изделия на этапе транспортировки между постами.
Изделие изготавливается на одном посту — стенде. Все операции — установка армокаркаса, укладка смеси, вибрирование, твердение, распалубка — выполняются на одном месте. Форма остается неподвижной, вокруг нее перемещаются рабочие и оборудование.
Стендовый метод применяют для крупногабаритных и тяжелых изделий: фундаментных плит большого размера, балок, колонн, резервуаров. Он подходит и для мелкосерийного производства, когда изготавливать несколько форм и гонять их по цеху нерентабельно. Минус — низкая производительность: стенд занят на весь цикл твердения, и пока изделие набирает прочность, пост простаивает. Для массового производства этот метод экономически невыгоден.
Формы закреплены на непрерывно движущемся конвейере — ленточном, цепном или роликовом. Каждая зона конвейера отвечает за свою операцию: в первой зоне укладывают смесь, во второй — вибрируют, в третьей — пропаривают, в четвертой — распалубляют. Изделие проходит полный цикл за время движения конвейера.
Конвейерный метод используют для массового производства мелких и средних изделий: бордюров, тротуарной плитки, перемычек, небольших блоков. Он обеспечивает максимальную производительность и минимальную себестоимость единицы продукции. Минус — высокие первоначальные затраты на оборудование и оснастку, а также жесткая привязка к одному типу изделия: перенастроить конвейер на выпуск другого вида ЖБИ сложно и дорого.
Сама по себе технология не определяет прочность или морозостойкость бетона — эти характеристики закладываются на этапе подбора рецептуры и контролируются лабораторией. Но технология влияет на стабильность геометрии, качество поверхности и повторяемость параметров от изделия к изделию. Конвейерное производство дает высокую точность и минимальный разброс параметров между изделиями одной партии. Стендовый метод при неаккуратной работе может дать больший разброс, потому что каждая операция выполняется вручную на одном месте. Поточно-агрегатный метод занимает промежуточное положение.
На заводе «Бетон38» каждая партия проходит входной контроль сырья, операционный контроль смеси и приёмочные испытания готовой продукции. Позвоните до заказа — технолог подберёт изделие под вашу задачу и подтвердит его характеристики документально.
Пн
08:00 — 17:00
Вт
08:00 — 17:00
Ср
08:00 — 17:00
Чт
08:00 — 17:00
Пт
08:00 — 17:00
Сб
Выходной
Вс
Выходной
Нажмите на номер телефона, чтобы позвонить:
2021© ООО «Бетон 38» Оставляя свои личные данные, вы принимаете Соглашение о конфиденциальности